부품 설계, 재료 선택 및 주문 배열을 최적화하는 것은 필요한 공차와 기능을 희생하지 않고 CNC 가공 비용을 절감하는 가장 효과적인 방법입니다. 다음은 귀하의 도면과 프로젝트에 대한 실제적인 권장 사항입니다.
1. 부품 형상 단순화
가능하면 깊고 좁은 공동, 매우 얇은 벽, 작고 날카로운 내부 모서리 및 복잡한 언더컷을 피하십시오. 이러한 기능에는 특수 도구, 다중 설정 또는 5축 작업이 필요하므로 가공 시간이 크게 늘어납니다. 가능한 경우 큰 반경의 내부 필렛을 사용하십시오.
2. 중요하지 않은 허용 오차 완화
엄격한 공차로 인해 검사 및 가공 시간이 추가됩니다. 기능성 결합 표면에만 엄격한 공차를 표시하십시오. 일치하지 않는 영역은 표준 일반 공차로 남겨둡니다. DFM 검토 중에 과도하게 지정된 허용 오차를 표시할 것입니다.
3. 비용 효율적인 재료를 합리적으로 선택하십시오
고급 합금, 티타늄 및 사전 경화 공구강은 원재료 및 가공 비용이 더 많이 듭니다. 성능이 허락한다면 7075 대신 EN AW-6061 알루미늄이나 표준 스테인리스강과 같은 일반 등급으로 전환하여 재료와 절단 시간을 절약하십시오.
4. 부품 크기 및 스톡 재료 최적화
표준 크기의 원료 블랭크를 선택합니다. 맞춤형 특대 재고로 인해 추가 낭비가 발생하고 절단 시간이 길어집니다. 여러 개의 작은 부품을 하나의 공작물(네스팅)로 그룹화하여 일괄 주문에 대한 설정 시간을 줄입니다.
5. 주문을 결합하고 배치 수량을 늘리십시오.
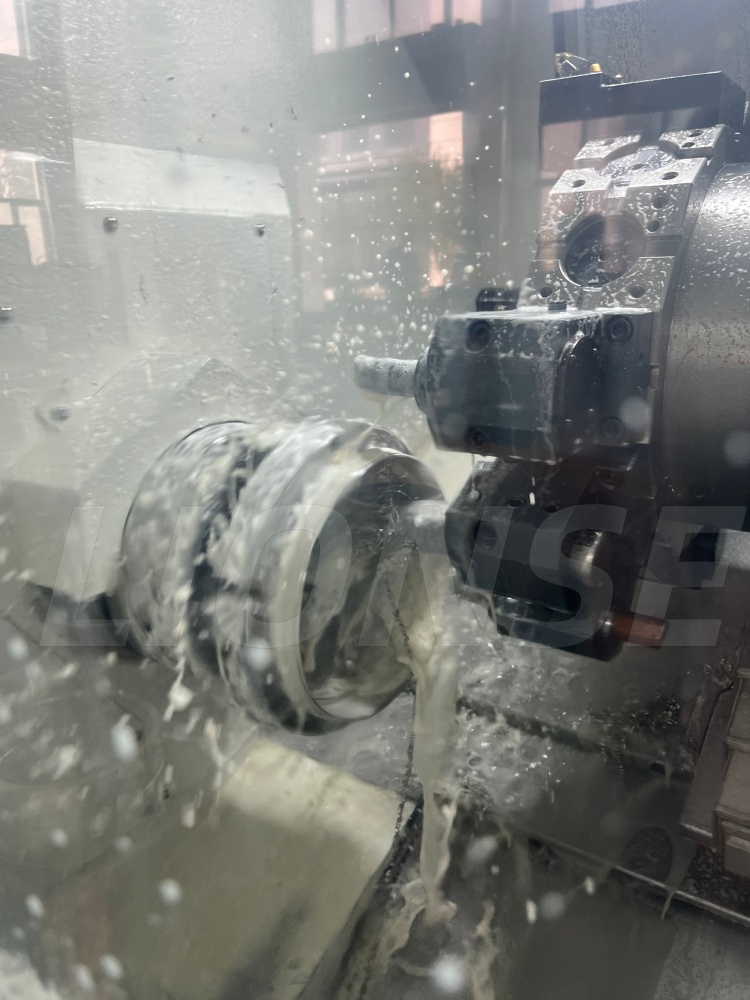
생산 준비 비용은 각 생산 실행마다 고정되어 있습니다. 별도의 소액 주문을 통합하거나 배치 볼륨을 늘려 고정 장치 및 프로그래밍 비용을 더 많은 부품에 분산시킵니다. 시제품+양산 복합주문도 총단가 절감에 도움이 됩니다.
6. 불필요한 표면 처리를 줄입니다.
미세 연삭, 호닝, 경면 연마 또는 고급 도금과 같은 표면 마감 처리에는 추가 비용이 추가됩니다. 내마모성, 부식 방지 또는 밀봉 요구 사항이 필요한 영역에 대해서만 표면 마감 및 열처리를 지정하십시오.
7. 스레드, 구멍 및 기능 표준화
표준 미터법 나사산 크기와 표준 드릴 직경을 사용하십시오. 비표준 구멍 크기와 특수 나사산에는 맞춤형 절단 도구가 필요하므로 툴링 비용과 리드 타임이 늘어납니다.
우리는 비용, 리드타임, 부품 성능의 균형을 맞춥니다. 우리의 목표는 품질을 희생하면서 비용을 절감하는 것이 아니라 가능한 최고의 가격으로 기능성 정밀 부품을 제공하는 것입니다.